

Product Center
符合:
GB/T 32533、E5915-3M2 AWS 無(wú)相應(yīng)標(biāo)準(zhǔn)
適用于焊接中碳鋼以及相應(yīng)強(qiáng)度等級(jí)的低合金鋼結(jié)構(gòu),如15MnVN等。
低氫鈉型藥皮,直流反接,可進(jìn)行全位置焊接。電弧柔和穩(wěn)定、飛濺少,成型美觀,具有優(yōu)良的焊接工藝性能。塑形韌性佳,機(jī)械性能穩(wěn)定。


焊接電流參數(shù):DCEP(DC+)

焊接要項(xiàng):
1.焊前焊條需經(jīng)烘焙330-380℃×1h,隨烘隨用。
2.焊前必須清除焊件上的銹、油、水份等雜質(zhì)。
3.焊接時(shí)采用短弧操作,擺動(dòng)幅度不宜過(guò)大(一般不超過(guò)焊條直徑的3倍),以窄焊道焊接為宜。
4.為防止產(chǎn)生引弧氣孔,應(yīng)采用引弧板引弧或起弧處進(jìn)行回?zé)?/span>
5.預(yù)熱及道間溫度:90-130℃。
6.熱處理:依焊材標(biāo)準(zhǔn)要求,進(jìn)行620±15℃×1h焊后熱處理。
江蘇孚爾姆焊業(yè)股份有限公司
江蘇泰孚焊材科技有限公司
江蘇孚爾姆智能裝備有限公司
電話:+86-510-86688137
傳真:+86-510-86688139
郵箱:fuermuwelding@163.com
地址:江蘇省江陰市臨港街道申泰路11號(hào)


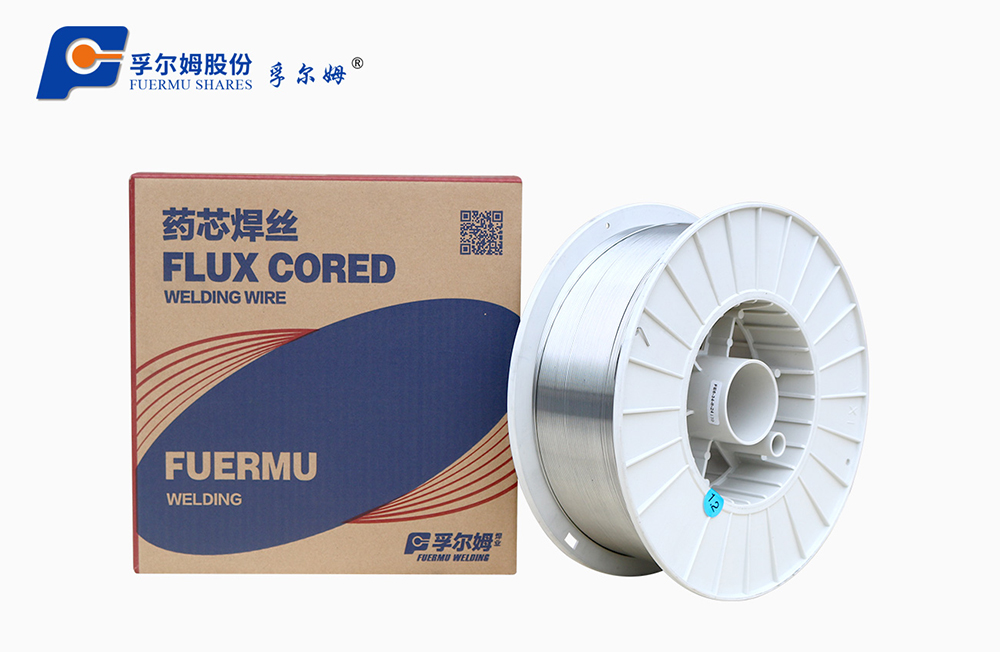
 低碳鋼及高強(qiáng)鋼用
 藥芯焊絲